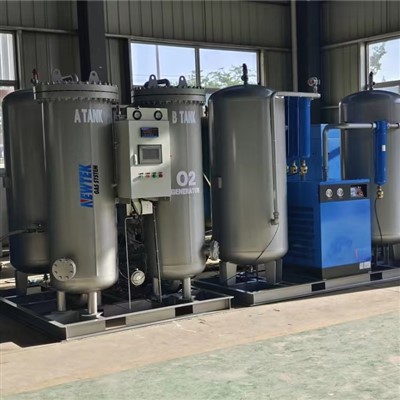
Tselluloosi- ja paberitööstus on pidev ja energiamahukas tootmissektor, mis töötab enamikul tootmisliinidel 24 tundi ööpäevas. Alates tselluloosi delignifitseerimisest, pleegitamisest, reoveepuhastusest kuni kemikaalide ladustamise kaitse ja spetsiaalse paberikatteni on mitmed protsessid sõltuvad stabiilsetest gaasiallikatest. Traditsioonilistel gaasihankemeetoditel, sealhulgas paakautodega tarnitud vedela hapniku ja vedela lämmastiku kogusel, on ilmselged puudused, nagu kõrged transpordikulud, ladustamisohutusriskid ja tarnete ebastabiilsus, mida mõjutavad logistikagraafikud. Pressure Swing Adsorption (PSA) gaasitootmistehnoloogia kohapealse gaasitootmise lahendusena on viimastel aastakümnetel tänapäevastes paberivabrikutes laialdaselt kasutusele võetud. See genereerib hapnikku või lämmastikku otse suruõhust füüsilise adsorptsiooni ja desorptsiooni tsüklite kaudu, sobitades paberitehaste pideva gaasitarbimise omadustega.
Õige PSA gaasivarustussüsteemi valimine ei saa tugineda universaalsetele spetsifikatsioonidele. Paberivabrikud erinevad suuresti tootetüüpide, aastase toodangu, protsesside, kohalike keskkonnapoliitika ja asukohatingimuste poolest. Käitajad peavad enne süsteemi projekteerimise lõpetamist selgitama gaasitarbimise stsenaariume, tehnilisi näitajaid, seadmete konfiguratsioonireegleid, hoolduskavu ja kogu kasutuskulusid. See artikkel analüüsib paberivabrikute PSA gaasisüsteemide praktilisi nõudeid erinevates rakenduslinkides ning võtab kokku peamised valikupõhimõtted tehaste omanikele ja inseneritöövõtjatele.

PSA gaasi peamised kasutusstsenaariumid paberitootmises
Hapnikuvarustus tselluloosi lignifitseerimiseks ja pleegitamiseks
Hapnikuga pleegitamine on tänapäevase elementaarse kloorivaba (ECF) ja täielikult kloorivaba (TCF) tselluloosi tootmise põhiprotsess. Hapniku delignifikatsioonitornides reageerib hapnik kõrgel temperatuuril ja rõhul ligniiniga, lõhustades ligniini makromolekule, minimeerides samal ajal tselluloosi ja hemitselluloosi kiudude kahjustusi. See protsess vähendab nõudlust kloori sisaldavate pleegitusainete järele, vähendab orgaaniliste halogeenühendite teket ja vähendab tselluloosi reovee saasteainete koormust.
Suurte integreeritud tselluloositehaste puhul moodustab pleegitamisel kasutatav hapnik üle 70% tehase gaasi kogutarbimisest. PSA süsteemide tekitatud hapnik juhitakse pärast rõhu reguleerimist pleegitustornidesse. Gaasi ühtlane puhtus ja stabiilne rõhk mõjutavad otseselt paberimassi heleduse ühtlust ja kiu tugevust. Ebastabiilne hapnikuvarustus toob kaasa ebaühtlaseid pleegitamistulemusi, suurendab tagasilükkamise määra ja suurendab kemikaalide tarbimist.
Hapnik reovee aeratsiooni puhastamiseks
Paberitööstuse reovesi sisaldab suures kontsentratsioonis orgaanilist ainet, heljumit ja biolagunevaid saasteaineid. Enamik paberivabrikuid kasutab KHT ja BHT lagundamiseks aeroobseid biokeemilisi töötlemispaake. Hapnikuga rikastatud aeratsioon parandab vees lahustunud hapniku taset, aktiveerib aeroobseid mikroorganisme ja kiirendab orgaaniliste saasteainete lagunemist.
Võrreldes pleegitamisel kasutatava puhta hapnikuga on aeratsioonihapniku puhtusnõuded madalamad. Keskmised ja väikesed paberivabrikud, mis toodavad lainepapist aluspaberit, jõuvooderdust ja tavalist pehmet paberit, võtavad sageli kasutuselePSA hapnikusüsteemidspetsiaalselt reovee puhastamiseks. See kohapealne hapnikuvarustuse režiim väldib sagedast vedela hapniku transporti ja vähendab pikaajalisi töökulusid.
Lämmastik inertse kaitse ja ohutuse juhtimiseks
PSA lämmastikusüsteemidteenindavad paberivabrikutes mitmeid ohutuse ja tootmise eesmärke. Esiteks kantakse kemikaalide mahutitele lämmastikukate. Paakides hoitavad pleegitusained, kattelisandid ja mitmesugused keemilised toorained on õhuga kokkupuutel altid oksüdeerumiseks või eksotermilisteks reaktsioonideks. Lämmastik täidab paakide ülemise ruumi, et vähendada hapniku kontsentratsiooni ja vältida riknemist või ohtlikke keemilisi reaktsioone.
Teiseks töötab lämmastik tuleohu kontrolli all. Paberivabrikud varustavad massiivseid tuleohtlikke materjale: puitlaastud, tselluloosirullid, valmispaberirullid ja orgaanilised abiained. Suletud tooraineladudes ja õlihoidlates võib lämmastik hapnikusisalduse vähendamise kaudu põlemist pärssida. Kolmandaks on funktsionaalseks eripaberi tootmiseks vaja kõrge puhtusastmega lämmastikku. Isekopeeruva koopiapaberi, termopaberi ja tõkkepakendite katmisel ja kõvenemisel isoleerib lämmastik õhu, et vältida funktsionaalsete kattekihtide oksüdeerumist, tagades katte toimivuse ja valmistoote riiuli stabiilsuse.
Tehnilise indeksi nõuded PSA gaasisüsteemidele erinevates töötingimustes
Indeksinõuded PSA hapnikusüsteemidele
Tselluloosi hapniku lignifitseerimiseks ja pleegitamiseks tuleks hapniku puhtus hoida vahemikus 85–93%. Kõrgem puhtusaste toob kaasa tarbetu energiatarbimise ja tõstab tegevuskulusid. Kui puhtus langeb alla 85%, langeb delignifitseerimise efektiivsus märkimisväärselt, mis nõuab rohkem pleegituskemikaale ja põhjustab ebaühtlast paberimassi kvaliteeti. PSA hapniku väljalaskerõhk pleegitustöökodades hoitakse üldiselt vahemikus 0,3 MPa kuni 0,5 MPa ja rõhu kõikumine peab olema kontrollitud ±0,02 MPa piires. Kuna tselluloosiliinid töötavad pidevalt, võivad järsud rõhulangused käivitada hädakaitse ja ajutise seiskamise.
Reovee aeroobse aeratsiooni puhul vähendatakse hapniku puhtuse standardit 60–80%. Kõrge puhtuse asemel saab esmaseks näitajaks voolu stabiilsus. Kõikuv gaasivool põhjustab biokeemilistes basseinides ebastabiilset lahustunud hapnikku, pärsib mikroobide aktiivsust ja halvendab reoveepuhastuse efektiivsust, mis võib tehase heitkoguste standardite järgimise tõttu ebaõnnestuda.
Indeksinõuded PSA lämmastikusüsteemidele
Lämmastiku puhtuse normid määratakse kasutusviiside kaupa. Üldkemikaalide paakide katmiseks ja toormeladude tulekahjude vältimiseks vastab lämmastiku puhtus 99,0% kuni 99,5% töövajadustele. Oksüdatsioonitundliku kattega kõrge väärtusega spetsiaalse paberi tootmisel peab lämmastiku puhtus jõudma 99,9% või üle selle, et kõrvaldada jääkhapniku tekitatud häired. VäljalaskerõhkPSA lämmastikusüsteemidon tavaliselt seatud vahemikku 0,4 MPa kuni 0,7 MPa, mis sobib torujuhtmete pikamaaülekandega tehasetsoonide vahel ja paagi katmise rõhu seadistustega.
PSA seadmete konfigureerimise põhimõtted paberivabriku skaalal
Suured integreeritud tselluloosi- ja paberitehased (aastane toodang > 300 000 tonni)
Suurtel veskitel on stabiilne ja suur gaasivajadus, mistõttu on soovitatav kasutada suure võimsusega PSA hapniku- ja PSA lämmastikuseadmeid koos ooterežiimi adsorptsioonimoodulitega. Ooterežiim võimaldab pidevat hooldust. Kui üks adsorptsioonitornide komplekt vajab rutiinset hooldust või molekulaarsõela väljavahetamist, saab ootemoodul kohe gaasivarustuse üle võtta, vältides tootmise seiskamisest põhjustatud suuri majanduslikke kahjusid.
Süsteemi disain hõlmab ka piisava mahuga puhvergaasi mahuteid, et kompenseerida gaasivoolu hetkelisi kõikumisi pleegitusprotsessi ümberlülitamise ajal. Juhtimissüsteem toetab kaugseiret, andmete reaalajas üleslaadimist ja puhtuse, rõhu ja seadmete rikete automaatset häiret.
Keskmise suurusega paberivabrikud (aastane toodang 50 000–300 000 tonni)
Keskmise suurusega tehased kasutavad tavaliselt eraldatud konfiguratsiooniskeeme. Iseseisev PSA hapnikuseade teenindab pleegitus- ja reoveepuhastussektsioone, väiksem PSA lämmastikuseade aga inertse kaitse ja spetsiaalse paberi tootmisega. See eraldatud disain hoiab ära hapniku- ja lämmastikutorustike vastastikused häired ning hõlbustab sõltumatut hooldust vastavalt seadmete erinevatele hooldustsüklitele.
Eelistatud on moodultaldadega PSA varustus. Seda saab hiljem laiendada, kui tehas suurendab tootmisvõimsust, ilma kogu gaasitootmisjaama täielikku väljavahetamist.
Väikesed paberivabrikud (aastane toodang<50,000 tons)
Väikestes paberivabrikutes on gaasitarbimine sageli ebastabiilne ja kapitalieelarved on suhteliselt piiratud. Modulaarne PSA varustus on optimaalne valik. Kasutajad saavad lisada adsorptsioonimooduleid samm-sammult koos võimsuse kasvuga, vältides liigseid esialgseid investeeringuid põhivarasse. Mõned väikesed veskid vajavad PSA hapnikku ainult reovee õhutamiseks, ilma lämmastikuseadmeteta, mis optimeerib investeeringuid veelgi.
Paberitehastes kasutatavate PSA-süsteemide asukoha ja abitingimuste piirangud
Paberitööstuse tehastes on ainulaadsed keskkonnatingimused, mis seavad PSA seadmete projekteerimisele erinõuded. PSA süsteemide tooraineks on tehase välisõhust väljatõmmatav suruõhk. Töökoja õhk sisaldab kiutolmu, puidupulbrit ja lenduvaid keemilisi aineid. Seetõttu peab eesmine õhu eeltöötlusseade olema varustatud mitmeastmelise tolmufiltratsiooni, külmkuivatus- ja õlieemaldusseadmetega.
Tolm, veeaur ja õliudu saastavad adsorptsioonitornides olevat molekulaarsõela adsorbenti. Saastunud molekulaarsõel halveneb adsorptsioonivõimega, lüheneb kasutusiga, väheneb gaasiväljund ja ebastabiilne puhtus. Lisaks muutub töökoja välistemperatuur aastaaegadega. Kõrge temperatuur suvel vähendab molekulaarsõela adsorptsioonivõimet. Insenerid peavad süsteemi projekteerimisel reserveerima jahutusvaru, et tagada stabiilne gaasitootmine aastaringselt.
Ruumipiirang on veel üks levinud piirang. Enamikul paberivabrikutel on pärast aastatepikkust rekonstrueerimist kompaktne töökodade paigutus. Skiid-paigaldatud PSA-seadmed integreerivad ühele alusele õhukompressorid, õhu eeltöötluskomponendid, adsorptsioonitornid, puhverpaagid ja juhtkapid. See integreeritud struktuur säästab põrandapinda, vähendab tsiviilehituse töökoormust ning lühendab paigaldus- ja kasutuselevõtutsüklit.

Energiatarbimise, kasutamise ja hoolduse kaalutlused
Energiatarbimine on paberitehaste peamine majandusnäitaja. PSA seadmed töötavad pidevalt aastaringselt ja väikesed muutused ühiku energiatarbimises kuhjuvad olulisteks tootmiskulude erinevusteks. Kvaliteetsed paberitootmiseks kohandatud PSA-süsteemid kasutavad optimeeritud klapilülitusloogikat ja tihedat molekulaarsõela täitmise tehnoloogiat, vähendades suruõhukadu ja energiatarbimist.
Pneumaatilised lülitusventiilid on PSA-seadmete peamised kuluvad osad. Nad teostavad sagedast tsüklilist avamist ja sulgemist. Paberitehase hoolduseks valitud ventiilid peavad olema hea kulumiskindluse ja pika kasutuseaga. Regulaarsed hooldustööd hõlmavad filtrielementide vahetust, molekulaarsõela kontrolli, torujuhtme lekkekontrolli ja juhtimissüsteemi kalibreerimist. Tehase hooldusmeeskonnad peaksid koostama standardsed hooldusgraafikud. Õigeaegne ülevaatus võib ära hoida süsteemi jõudluse järsku langust ja pikendada adsorbeerivate materjalide kasutusiga.
Süsteemi automatiseerituse tase mõjutab ka töö efektiivsust. Kaasaegsed PSA gaasivarustussüsteemid on varustatud PLC automaatjuhtimisega. Operaatorid saavad juhtpaneelilt jälgida gaasi puhtust, rõhku, voolu ja seadmete olekut. Süsteem saab automaatselt reguleerida tööparameetreid ja käivitada häireid ebatavaliste tingimuste ilmnemisel, vähendades käsitsi töö intensiivsust ja inimlike vigade riske.
Kohapealse PSA gaasi ja traditsioonilise gaasivarustuse kulude võrdlus
Paljud paberivabriku omanikud võrdlevad enne investeerimist PSA lahendusi vedelgaasi tarnimisega. Vedelgaasi tarnimiseks on vaja krüogeenseid säilituspaake, paakautode regulaarset tarnimist ja paagi ohutuse kontrolli. Vedelgaasi hind kõigub sõltuvalt energiaturgudest ja transpordikaugusest. Kaugpaberivabrikud seisavad silmitsi kõrgemate tarnekuludega ja tarnekatkestusriskiga halva ilma või liikluskorralduse korral.
PSA kohapealne gaasitootmine tarbib peamiselt elektrienergiat, toorõhk on saadaval tasuta. Pärast ühekordset seadmeinvesteeringut on stabiilse pideva gaasivajadusega seadmete pikaajaline gaasiühiku maksumus palju madalam kui vedelgaasil. PSA-süsteemid on aga vähem kuluefektiivsed tehaste puhul, kus gaasikasutus on katkendlik ja kogukulu on väike. Seetõttu tuleb majanduslikus hinnangus kombineerida gaasi tarbimismahtu, aastaseid töötunde ja kohalikku elektrihinda.
Järeldus
Paberivabrikud vajavad sihipäraseid PSA gaasivarustuslahendusi vastavalt tootmisprotsessidele, tootekategooriatele ja tehase mastaabile. PSA süsteemide toodetud hapnik toetab paberimassi pleegitamist ja reovee õhutamist, samas kui PSA lämmastik vastab inertse kaitse, tuleohutuse ja paberi valmistamise erinõuetele. Tehnilised näitajad, sealhulgas gaasi puhtus, rõhk ja voolu stabiilsus, peavad vastama erinevate töölülide nõuetele.
PSA bensiinijaamade projekteerimisel peaksid tehase käitajad täielikult arvestama objekti keskkonnaomadustega, nagu kiutolm, kõrge õhuniiskus ja temperatuurikõikumised. Seadmete konfiguratsioon, automatiseerimisskeem ja hooldusplaan tuleks kindlaks määrata pärast kapitaliinvesteeringute ja pikaajaliste energiakulude põhjalikku hindamist. Hästi sobitatud PSA gaasivarustussüsteem ei taga mitte ainult stabiilset paberitootmist, vaid vähendab ka gaasivarustuskulusid ja parandab kogu tehase üldist ohutustaset.