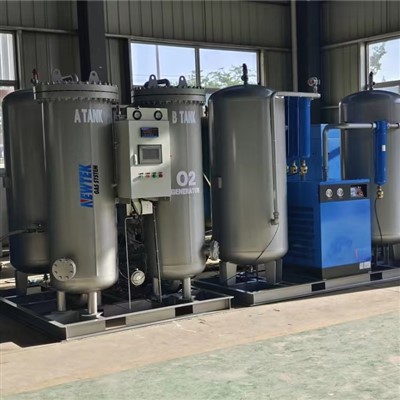
Tehastes, mis tarbivad hapnikku iga päev, sõltub tarnitud balloonide ja kohapealse hapniku tootmise kulude erinevus rohkemast kui noteeritud gaasi hind. Silindripõhine süsteem viib hapniku tootmise, kokkusurumise, ladustamise ja transpordi tehasest välja, samas kui kohapealne PSA-süsteem viib enamiku nendest funktsioonidest tootmisüksusesse. Sellest tulenev kulustruktuur muutub ostu- ja tarnemudelist elektri-, kompressori-, hooldus- ja seadmete kasutamise mudeliks.
Silindri hapnik: kuidas tavapärane tarneahel töötab
Tööstusliku ballooni hapnik jõuab kasutajani tavaliselt tootmise, kokkupressimise, täitmise, transportimise, ladustamise ja rõhu vähendamise kaudu. Hapnikku toodetakse keskses gaasitehases ja see surutakse teras- või alumiiniumballoonidesse. Sõltuvalt ballooni konstruktsioonist ja kohalikest eeskirjadest võib tööstuslikke balloone tanklas täita rõhuni ligikaudu 150–200 baari.
Tehases ühendatakse silindrid eraldi või kollektori kaudu, mis rühmitab mitu silindrit pankadeks, nii et operaatorid saavad lülituda tühjalt pangalt täidetud pangale ilma protsessi koheselt katkestamata. Seejärel vähendavad rõhuregulaatorid silindri rõhku töörõhuni, mis on vajalik põletite, lõikeseadmete, õhutussüsteemide või muude hapnikku tarbivate seadmete jaoks.
Kasutatava hapniku kogust ei määra ainult silindri nimirõhk. Ballooni vee maht, täitmisrõhk, gaasi temperatuur ja jääkrõhk silindri vahetamisel mõjutavad tegelikku kasutamist. Kui balloone vahetatakse ja sisse jääb märkimisväärne kogus gaasi, on tehas tasunud gaasi eest, mis pole tootmisprotsessi jõudnud.
Kohapealne PSA hapniku tootmine: süsteemi struktuur
KohapealnePSA hapnikusüsteemtoodab suruõhust hapnikku. Tüüpiline paigaldus sisaldab õhukompressorit, õhuvastuvõtjat, tahkete osakeste ja koalestseerimisfiltreid, adsorptsioonianumaid, lülitusventiile, hapniku vastuvõtjat, hapnikuanalüsaatorit, PLC juhtimissüsteemi, rõhuregulaatorit ja hapnikujaotustorustikku.
Adsorptsioonianumad sisaldavad molekulaarsõela materjali, tavaliselt tseoliiti. Rõhutingimustes interakteerub materjal lämmastiku ja hapnikuga erinevalt. Adsorptsioonifaasis siseneb suruõhk ühte anumasse, lämmastikku hoiab eelistatavalt molekulaarsõel ja hapnikuga rikastatud gaasivoog väljub hapniku vastuvõtja suunas.
Süsteem kasutab tavaliselt kahte või enamat adsorptsioonianumat. Kui üks anum toodab hapnikku, siis teises anumas toimub rõhu vähendamine ja regenereerimine. Lülitusventiilid juhivad gaasiteed vastavalt programmeeritud tsüklile. See paigutus võimaldab ühel anumast adsorbeerida lämmastikku, samas kui teine vabastab varem peidetud lämmastiku.
Hapnikuvastuvõtja eraldab tootmise hetkelisest protsessivajadusest. See võib absorbeerida lühiajalisi voolukõikumisi ja stabiliseerida allavoolu rõhku, selle asemel et nõuda, et adsorptsioonikihid järgiksid iga hapnikutarbimise muutust.
ThePSATsükkel koosneb peamiselt survestamise, adsorptsiooni, rõhu vähendamise ja regenereerimise etappidest. Suruõhk läbib esmalt õhutöötlussektsiooni, kus vesi, õliaerosoolid ja tahked osakesed eemaldatakse enne, kui õhk jõuab molekulaarsõelani.
Adsorptsiooni ajal jääb töötav anum rõhu all, samal ajal kui lämmastik adsorbeerub eelistatavalt. Hapnik ja argoon läbivad kihi ja moodustavad saadusgaasi. Kui adsorptsioonivõime läheneb oma tööpiirile, muudab juhtimissüsteem gaasi teed ja saadab anuma regeneratsiooni.
Regenereerimise ajal anuma rõhku vähendatakse ja adsorbeeritud lämmastik lahkub molekulaarsõelalt. Mõned PSA konfiguratsioonid kasutavad osa toote hapnikust puhastamiseks või tasakaalustamiseks, samas kui teised konfiguratsioonid kasutavad gaasikadude vähendamiseks anumate vahel rõhu võrdsutamist. Täpne tsükkel sõltub anuma suurusest, molekulaarsõela omadustest, sihtmärgi puhtusest, taastumisest ja vajalikust hapnikuvoolust.
Hankimise eesmärgil tuleks seetõttu hinnata hapniku puhtust koos hapniku taaskasutamise ja erivõimsuse tarbimisega. Nõutava hapniku puhtuse suurendamine võib suurendada toote hapnikuühiku kohta nõutavat suruõhu kogust, mis võib suurendada kompressori energiatarbimist.

Kulustruktuur: silindri täitmine vs. PSA tootmine
Silindri hapnik tekitab mitmeid korduvaid kulukomponente. Tehas võib maksta hapniku ise, balloonide rentimise või teenustasud, transpordi, peale- ja mahalaadimise, ladustamise ja operaatori tööjõu balloonide vahetamise eest. Need kulud suurenevad koos tarnesageduse ja hapnikutarbimisega.
PSA tootmine nihutab korduvad kulud elektri- ja seadmete hooldusele. Kompressor moodustab tavaliselt suurema osa elektritarbimisest, kuna atmosfääriõhk tuleb enne adsorptsioonianumatesse sisenemist kokku suruda. Filtrid, ventiilid, hapnikuanalüsaatorid, tihendid ja molekulaarsõela materjalid aitavad samuti kaasa elutsükli kuludele.
| Kulu komponent | Silindri tarnimine | Kohapealne PSA |
|---|---|---|
| Hapniku ostmine | Korduv gaasilaeng | Tavatootmise jaoks pole vaja |
| Transport | Nõutav | Tavaliselt eemaldatakse |
| Silindrite käsitsemine | Nõutav | Eemaldatud |
| Kompressori elekter | Tarnija pool | Tehasepoolne |
| Seadmetesse investeerimine | Tehases madal | Nõutav |
| Õhu töötlemine | Tarnija pool | Kohapeal nõutav |
| Säilitamine | Balloonide inventar | Hapniku vastuvõtja |
| Hooldus | Regulaatorid, klapid, kollektor | Kompressor, ventiilid, filtrid, analüsaator |
| Varuvarustus | Täiendavad silindrid | Silinder või muu varuallikas |
Võrdluses tuleks kasutada sama hapniku kogust, puhtust, rõhku ja tööperioodi. Kui võrrelda ballooni hinnapakkumist $/silindri kohta PSA elektrienergiaga $/kWh, ilma mõlemat süsteemi kasutamata hapniku Nm³ hinnaks teisendamata, võib teha vale järelduse.
Miks hapnikutarbimise määr kuluvõrrandit muudab?
Hapnikutarbimine on majanduslikus võrdluses üks tugevamaid muutujaid. Tehasel, mis kasutab lühikese tootmisvahetuse jaoks 10 Nm³/h, on väga erinev tööprofiil kui tehasel, mis tarbib 24 tunni jooksul pidevalt 100 Nm³/h.
Silindrite tarnimisel suurendab suurem tarbimine otseselt tarnitavate, ladustatavate, ühendatavate ja asendatavate silindrite arvu. Kui igapäevane tarbimine ületab olemasoleva kollektori võimsust, võib vaja minna täiendavaid silindripatareisid või sagedasemaid tarneid.
PSA tootmise puhul võib suurem pidev koormus suurendada seadmete kasutamist ja jaotada põhikapitalikulud suurema hapnikukoguse vahel. Kompressor ja adsorptsioonianumad peavad aga olema vajaliku voolu jaoks sobiva suurusega ning maksimaalse võimsuse lähedal töötamine võib muuta konkreetset energiatarbimist ja hapniku taastumist.
Praktilise võrdluse käigus tuleks seega arvutada hapnikutarbimine järgmiselt:
Aastane hapnikutarve=hapnikuvoog × töötunnid × tööpäevad
Saadud aastane Nm³ arv annab ühise aluse tarnitud hapniku ja kohapealse tootmise võrdlemiseks.
Elektri ja suruõhu tarbimine
Kohapealses süsteemis mõjutavad elektritarbimist tugevalt kompressori rõhk, siseneva õhu temperatuur, kompressori efektiivsus, õhutöötluse rõhu langus, adsorptsioonitsükli konfiguratsioon ja hapniku taaskasutamine.
Näiteks kui süsteem tarbib 0,8 kWh/Nm³ hapnikku ja tööstuslik elekter maksab 0,10 USD/kWh, on elektrikomponent ligikaudu 0,08 USD/Nm³. See arv ei sisalda kompressori hooldust, filtreid, klapivahetust, hapnikuanalüüsi ega kapitali taastamist.
Suruõhu kvaliteet mõjutab ka tegevuskulusid. Adsorptsioonikihtidesse sattuv vesi võib muuta molekulaarsõela jõudlust, samas kui õli saastumine võib adsorbendi pinda kahjustada. Seetõttu teevad õhufiltrid enamat kui kaitsevad allavoolu komponente; need kontrollivad ka adsorptsioonimaterjali seisukorda.
Hankeinsenerid peaksid küsima tarnija konkreetset energiatarbimist kindlaksmääratud hapnikuvoolu ja puhtusega, selle asemel, et kasutada hapniku tootmiskuluna kompressori mootori nimikW-d.
Rõhu-, puhtuse- ja voolunõuded
Hapniku puhtus ja tarnerõhk tuleb määrata koos, kuna need mõjutavad süsteemi konstruktsiooni. Ligikaudu 90–93% hapnikku nõudvas protsessis võib kasutada teistsugust PSA konfiguratsiooni kui protsessis, mis nõuab hapnikku üle 95%.
Silindri hapnik annab suurel hulgal hoiustatud gaasi kõrgel rõhul, samas kui PSA-süsteemid genereerivad hapnikku üldiselt madalama rõhuga, mis sobib otseseks protsessi kasutamiseks või rõhu suurendamiseks. Kui protsess nõuab oluliselt kõrgemat rõhku, võib vaja minna täiendavat hapnikukompressorit.
Veel üks kaalutlus on voolu stabiilsus. Põleti või lõikemasin võib hapnikuvajaduses kiiresti muutuda, samas kui reovee õhutamine võib säilitada suhteliselt stabiilse voolu pikema aja jooksul. Hapnikuvastuvõtja võib puhverdada lühiajalisi nõudluse muutusi, kuid selle maht peab vastama PSA väljundi ja protsessi tarbimise erinevusele.
Hapnikuvajadus ja koormuse kõikumine
Mitte iga tehas ei tarbi hapnikku ühtlase kiirusega. Tootmisliin võib lõikamise või põletamise ajal töötada suure hapnikuvajadusega ja langeda laadimise, hoolduse või vahetuste vahetamise ajal madalamale.
Silindrite puhul määrab toitevõimsuse ühendatud silindrite arv ja nende järelejäänud rõhk. Kui tarbimine ootamatult suureneb, võib operaatoril olla vaja ühendada teine ballooniplokk.
PSA tootmisel töötab adsorptsiooniseade üldiselt programmeeritud tsükli järgi, samal ajal kui hapnikuvastuvõtja neelab lühiajalisi erinevusi tootmise ja tarbimise vahel. Kui nõudlus püsib pikema aja jooksul üle nimitootmisvõimsuse, langeb lõpuks vastuvõtja rõhk. Seetõttu vajab süsteem kindlaksmääratud tippvooluvõimsust, mitte ainult keskmise vooluhulga arvutamist.
Hanke puhul ei ole olulised näitajad mitte ainult keskmine Nm³/h, vaid ka minimaalne vooluhulk, normaalne vooluhulk, tippvooluhulk, piigi kestus ja päevane koormusprofiil.
Ladustamise ja tarnimise järjepidevus
Silindrisüsteemid salvestavad hapnikku otse surveanumatesse. Tehas suudab varustada mitu päeva, kui kohapeal hoitakse piisavalt silindreid, kuid see suurendab vajalikku laopinda ja käsitsemiskoormust. Balloonide varusid tuleb samuti vahetada vastavalt tarnija protseduuridele ja kehtivatele surveanumanõuetele.
Ankohapealne PSAsüsteem salvestab tavaliselt hapnikku vastuvõtjasse, selle asemel, et hoida täidetud silindrite suurt laoseisu. Vastuvõtja annab adsorptsioonitsükli ja protsessiliini vahele gaasipuhvri.
Pideva tootmise jaoks on varu hapnikuallikas endiselt oluline. Kui PSA-kompressor seiskub elektririkke, ülekuumenemise, hoolduse või juhtimisvea tõttu, võib salvestatud hapnik protsessi toetada vaid piiratud aja jooksul. Seetõttu saab allavoolu ühendada varusilindri kollektori, et PSA seadmete kontrollimise ajal saaks tootmist jätkata.
Installimine ja süsteemiintegratsioon
Balloonide asendamine PSA tootmisega nõuab muudatusi tehase gaasitaristus. Paigalduses peab olema ruumi kompressorile, õhuvastuvõtjale, filtreerimissõlmele, adsorptsioonianumatele, hapnikuvastuvõtjale, juhtkapile ja nendega seotud torustikule.
Suruõhk peaks enne adsorptsioonianumatesse sisenemist läbima määratud filtreerimisetapid. Kondensaat tuleb õhuvastuvõtjast ja filtritest tühjendada, et vältida vedela vee jõudmist molekulaarsõelani. Seejärel ühendab hapnikutorustik vastuvõtja rõhureguleerimis- ja protsessijaotussüsteemiga.
Elektrisüsteem peab varustama kompressorit ja juhtseadmeid vastavalt tootja nimipingele ja -voolule. Kaaluda tuleks ka ventilatsiooni, sest kompressorid toodavad pideva töö käigus soojust, samas kui PSA heitgaasid eraldavad regenereerimise käigus lämmastikurikka gaasi.
Enne kasutuselevõttu kontrollivad insenerid tavaliselt torustiku puhtust, rõhu terviklikkust, klapi tööd, hapniku puhtust, väljalaskerõhku, vooluvõimsust ja häirefunktsioone. Hapnikuanalüsaator peaks kinnitama, et tekkiv gaas vastab ettenähtud puhtusastmele, enne kui protsessiseadmed gaasi vastu võtavad.
Hooldus- ja tõrkerežiimid
Silindrisüsteemid nõuavad peamiselt silindri ventiilide, regulaatorite, painduvate voolikute, kollektori ühenduste ja tihendite kontrollimist. Leke ventiilis või ühenduses võib pidevalt vabastada hapnikku ja suurendada tarbimist ilma tootmisvõimsust suurendamata.
PSA-süsteemidel on laiem valik mehaanilisi ja protsessidega seotud rikkerežiime. Kompressori ülekuumenemine võib vähendada õhu kohaletoimetamist, ummistunud filtrid võivad suurendada rõhulangust, lülitusklapi kulumine võib häirida adsorptsiooni järjestust ja molekulaarsõela saastumine võib vähendada lämmastiku adsorptsioonivõimet.
Hapniku puhtuse vähenemine võib viidata probleemidele adsorptsioonitsüklis, toiteõhu seisukorras, klapi ajastuses, molekulaarsõela seisukorras või liigse tootevajadusega. Rõhulangus filtrites võib viidata saastumisele, samas kui ebanormaalne kompressori tühjendustemperatuur võib viidata jahutus- või mehaanilistele probleemidele.
Seetõttu peaks hooldus hõlmama kompressori kontrolli, filtri vahetamist, kondensaadi eemaldamist, klapitsükli jälgimist, hapnikuanalüsaatori kalibreerimist, rõhulanguse mõõtmist ja adsorptsioonisüsteemi kontrollimist vastavalt töötundidele ja tootja nõuetele.